

 中文简体
Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Hrana za belgijske vafle: vodič za kupce komercijalnih aparata za vafle


Oct 05, 2026
Tim za nabavu doručka hotelske grupe jednom je poslao zahtjev koji je bio gotovo komično kratak: 800 jedinica, 220–240 V, rešetke dovoljno duboke za izlijevanje tijesta od 120 g, isporuka u roku od tri tjedna. Recept nije priložen. Nema specifikacije brašna. Taj je tim shvatio nešto što oni koji prvi put kupuju obično nauče na teži način: u komercijalnoj proizvodnji hrane za belgijske vafle, stroj postavlja gornju granicu kvalitete mnogo prije recepta. Plitka rešetka pretvara belgijski vafl u palačinku s utisnutim uzorkom. Spor grijaći element pretvara hrskavu ljusku u središte kuhano na pari. Šarka koja se pomakne pola milimetra izvan poravnanja proizvodi jednu blijedu stranu i jednu sprženu stranu, seriju za serijom, i nikakva količina podešavanja recepta to neće popraviti.
Ovaj je vodič napisan za ljude koji stvarno potpisuju tu kupnju: vlasnike robnih marki, uvoznike, kanalske kupce, voditelje proizvoda i timove privatnih marki. Pokriva što belgijska hrana za vafle istinski zahtijeva od hardvera, kako su strojevi ugrađeni unutra, koje specifikacije treba mjeriti u radionici dobavljača i gdje se kriju tihi troškovi. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) razvija i proizvodi aparate za vafle od 2021. kao dio šire linije kuhinjskih aparata koja također uključuje aparate za kavu, unutarnje posude za roštilj bez dima i kuhala na pari, tako da primjeri u nastavku dolaze iz iskustva u proizvodnji, a ne iz kataloške kopije.
Ako imate vremena provjeriti samo jednu stvar na stroju za uzorke, provjerite rešetku. Belgijska rešetka za vafle obično je duboka 16 mm do 18 mm, što je otprilike dvostruko više od standardne američke rešetke za vafle od 8 mm do 10 mm. Ta razlika nije dekorativna. Dodatni volumen omogućuje da se izlijevanje tijesta od 90 g do 130 g proširi prema gore bez prelijevanja ruba, stvara viši džep koji drži paru dovoljno dugo da postavi unutarnju strukturu i održava vanjsku površinu u kontaktu s vrućom pločom dovoljno dugo da stvori suhu, hrskavu ljusku dok mrvice ostaju otvorene. Kada robna marka pokuša prodati "belgijski" vafel napravljen na plitkom tanjuru, rezultat je gusti disk poput kreme s plitkim otiskom, a ponovljene kupnje pate unutar jedne sezone.
Sama dubina mreže nije dovoljna. Tri dodatne varijable odlučuju može li stroj održati kvalitetu tijekom cijele smjene:
Kupci često traže "belgijski pekač za vafle" ne shvaćajući da dva klasična belgijska stila zahtijevaju različitu geometriju ploča, različito ponašanje pri temperaturi i različito pakiranje. Bruxelles stil je lakši, pravokutni vafel s dubokim džepovima koji se najčešće poslužuje sa šećerom u prahu, šlagom, jagodama ili čokoladnim umakom, a jede se nožem i vilicom. Liège stil je gušći, slađi i nepravilnog obrisa, napravljen od tijesta poput brioša posutog bisernim šećerom koji se karamelizira na tanjuru i stvara blago hrskavu vanjštinu za žvakanje; inače se jede iz ruke bez dodataka.
| Atribut | briselski stil | Liège stilu | Standardni američki vafli |
|---|---|---|---|
| Tipična dubina mreže | 16–18 mm | 13–16 mm, često okrugli ili ovalni | 8–10 mm |
| Bazna smjesa | Dizano tijesto ili tijesto od tučenih jaja | Tijesto s bisernim šećerom | Kemijski dizano tijesto |
| slatkoća | svjetlo; slatkoća dolazi od preljeva | Visoko; šećer je u tijestu | Srednje do visoko |
| Kako se poslužuje | Posuđeno, s dodacima, pribor za jelo | Ručni, često zamotan | Obložena ili smrznuta maloprodaja |
| Težina tijesta ili tijesta | 90–130 g po vafli | 80–110 g po vafli | 60–90 g po vafli |
| Glavna hardverska implikacija | Duboke ploče, snažan povrat topline, dobro otpuštanje | Površina tanjura koja podnosi karamelizaciju šećera i lako se čisti | Plitki tanjuri, brzi ciklusi |
Praktične posljedice za odluku o kupnji su jasne. Liège programu je potreban premaz ploče koji može preživjeti ponovljeni kontakt s rastaljenim šećerom i rutina čišćenja koja uklanja karamelu prije nego što se karbonizira. Program u Bruxellesu zahtijeva dubinu tanjura i povrat topline, jer je tijesto vlažnije i izljev je veći. Naručivanje jednog stroja za oba stila obično znači kompromitiranje jednog od njih.
Pekač za vafle je toplinski sustav zatvorene petlje. Dva grijaća elementa, jedan u gornjoj ploči i jedan u donjoj, kruže pomoću termostata. Jeftini strojevi koriste bimetalni termostat sa širokim mrtvim pojasom; bolji strojevi koriste NTC termistor s elektroničkom kontrolom, držeći ploču unutar otprilike plus ili minus 5 °C umjesto plus ili minus 15 °C. Vidljivi rezultat širokog mrtvog pojasa je nedosljedno tamnjenje: prvi vafl nakon što se upali svjetlo spremnosti je blijed, sljedeći je taman, a operateri počinju kompenzirati otvaranjem poklopca u nasumičnim trenucima. Za detaljan pregled slijeda od hladnog starta do signala spremnosti, tehnička napomena web mjesta na princip rada aparata za vafle prekida ciklus korak po korak.
U stroju s fiksnim pločama tijesto jednostavno sjedi na donjoj rešetki i širi se pod vlastitom težinom. Kada se poklopac zatvori, tijesto se gura prema van iz sredine, tako da su rubovi često tanji i tamniji od sredine. Okretni i rotirajući mehanizmi to rješavaju mehanički. Okretanje tanjura za 180 stupnjeva omogućuje gravitaciji da ravnomjerno povuče tijesto u obje rešetke i proizvodi simetrične vafle s usklađenim gornjim i donjim zapečenjem. Vertikalni preklopni dizajni postižu isti rezultat dok zauzimaju manje prostora na pultu, što je važno u kafićima s ograničenom radnom površinom. Rotirajući mehanizam pokretan motorom opcija je koja se najviše može ponoviti u velikim količinama usluga, jer se operater ne mora sjetiti okrenuti stroj u pravom trenutku.
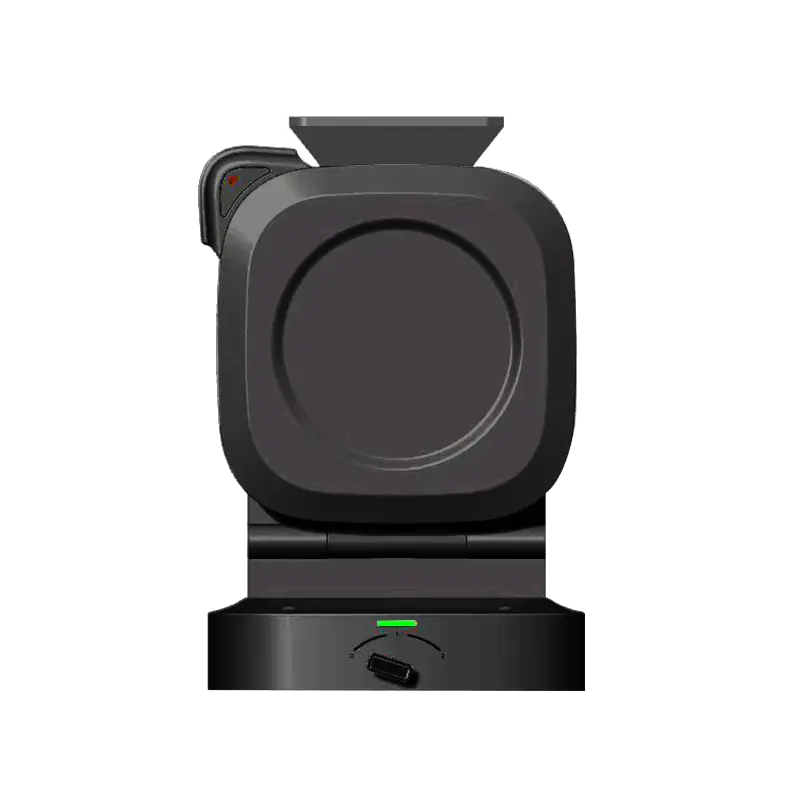 Dvostrani četvrtasti rotirajući aparat za vafle Jednostavan izgled, moderan i velikodušan. Vertikalno hranjenje, puno i ravnomjerno. Rubno brtvljenje za sprječavanje prelijevanja i sprječavanje curenja tekućine. Posredovanje na dvije razine, automatizirano... Pogledajte proizvod →
Strojevi u ovoj klasi obično spajaju dvostrani kvadratni rotirajući sklop s mjeračem vremena i obloženom tlačno lijevanom pločom, a oni su format koji se najčešće bira za hotelske redove za doručak i pulte za slastice gdje se moraju proizvesti dva ili tri vafla u minuti tijekom žurbe.
Premazi se obično nanose na 20 do 35 mikrona u dva ili tri sloja. Standardni PTFE sustavi otpuštaju čisto i dobro se nose s tipičnom kemijom tijesta. Keramički i sol-gel premazi otporniji su na grebanje, ali mogu prije izgubiti učinak otpuštanja ako rukovatelji koriste metalna hvataljka. U oba slučaja način kvara je isti: nakon što se premaz počne ljuštiti, tijesto se lijepi, operater struže jače, a ploča se brzo razgrađuje. Uklonjive ploče u potpunosti mijenjaju ekonomičnost održavanja, jer se istrošena ploča može zamijeniti bez odbacivanja uređaja.
Vrijeme ciklusa jedina je brojka koja odlučuje koliko je strojeva potrebno na određenoj lokaciji, a razlikuje se daleko više od klase strojeva nego što kupci očekuju. Grafikon u nastavku prikazuje tipične cikluse pečenja mjerene od izlijevanja hladnog tijesta do otpuštenog vafla, na temelju 110 g izlijevanja u briselskom stilu na temperaturi ploče od oko 190 °C. Tretirajte vrijednosti kao planirane raspone, a ne kao fiksna obećanja, jer hidratacija tijesta, sadržaj šećera i početna temperatura ploče mijenjaju ishod.
Iz ove raspodjele ističu se tri stvari. Prvo, razlika između najbrže i najsporije klase je više nego dvostruka, što znači da ista potražnja za doručkom može zahtijevati dva ili pet aparata, ovisno o odabranom formatu. Drugo, razlika nije samo u snazi grijanja; rotirajući i okretni formati također smanjuju mrtvo vrijeme koje operater provodi čekajući da se poklopac otvori u pravom trenutku, tako da se radna učinkovitost poboljšava zajedno s propusnošću. Treće, interval oporavka između izlijevanja ima tendenciju bržeg širenja na lakšim strojevima, tako da jedinica koja izgleda primjereno na papiru pri otvaranju doručka može zaostati do vrhunca servisnog razdoblja. Kada planirate kapacitet, sigurnije je modelirati protok četvrtog uzastopnog vafla nego prvog, i držati jedan pripravni stroj na lokaciji za lokacije koje služe više od otprilike 150 vafla dnevno.
Belgijski vafli kreću se vrlo različitim komercijalnim kanalima, a svaki kanal nameće svoju logiku opreme. Razumijevanje kanala koji isporučujete je najbrži način za sužavanje specifikacije.
Industrijska proizvodnja smrznutih vafla odvija se u kontinuiranim tunelskim pećnicama, a ne u uređajima sa šarkama. Tamo su prioriteti ujednačeni profili pečenja i brzo zamrzavanje, a nabava opreme je projekt inženjeringa postrojenja, a ne narudžba uređaja. Ovaj se segment rijetko preklapa sa stolnim strojevima o kojima se ovdje raspravlja, ali vrijedi jasno navesti kako kupci ne bi pobrkali dva opskrbna lanca.
Hotelska stanica za doručak treba strojeve koji mogu preživjeti svakodnevnu upotrebu uz rotiranje osoblja uz minimalnu obuku. To znači jasne indikatore spremnosti, vremenske cikluse pečenja, ploče koje se pouzdano otpuštaju i dizajn koji se može brzo obrisati. Volumen je umjeren, ali kontinuiran, tako da je rotirajući stroj sa snažnim povratom topline obično bolji izbor od brzog stroja koji varira u temperaturi.
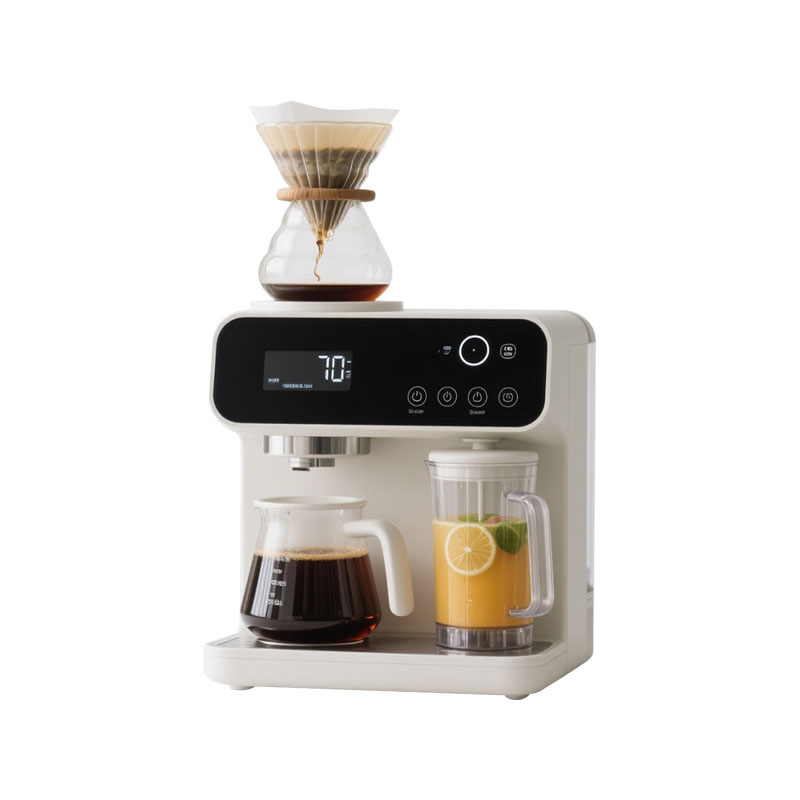 Višenamjenski aparat za kavu s filtrom za kapanje velikog kapaciteta 1. Visoka učinkovitost i veliki kapacitet: prozirni spremnik za vodu od 1,8 L, može skuhati 12 šalica kave odjednom, komercijalna protočna pumpa može postići brzu ekstrakciju u 5 mi... Pogledajte proizvod →
Oprema za doručak obično se kupuje u skupinama, a stanica za vafle gotovo uvijek stoji pokraj stanice za kavu. Kupci koji grade punu ponudu bifea često nabavljaju aparat za kavu velikog kapaciteta s filterom za kavu istim redoslijedom, što smanjuje troškove dostave, pojednostavljuje popis rezervnih dijelova i održava vizualni jezik pulta dosljednim.
Ovi operateri žive od propusnosti u vršnim satima. Kiosk koji prodaje ručne Liège vafle treba stroj koji neprekidno radi dva sata s brzim okretajima i lakim uklanjanjem karamele. Dessert café koji oblaže briselske vafle treba dosljedno tamnjenje za fotografsku prezentaciju i stroj čija se gornja ploča može prilagoditi ili zamijeniti.
Dobavljači belgijske smjese za vafle i tijesta spremnog za izlijevanje imaju neobično zanimanje za hardver: performanse njihovih proizvoda ocjenjuju se na opremi koju ne kontroliraju. Premix formuliran za rešetku od 18 mm ponaša se drugačije na ploči od 14 mm, a tijesto koje se dobro razlijeva na 185 °C može gorjeti na 205 °C. Ozbiljni dobavljači premiksa specificiraju parametre stroja na pakiranju, a neki daju strojeve uz svoje mješavine kako bi osigurali željeni rezultat.
Nakon što je specifikacija jasna, procjena dobavljača postaje odlučujući korak. Razlike u cijenama između ponuda od 20 do 30 posto obično se objašnjavaju materijalom ploče, vrstom termostata, debljinom premaza i kontrolira li dobavljač vlastiti alat. Tablica u nastavku navodi provjere koje odvajaju stabilnog dugoročnog partnera od trgovca koji se bavi samo sklapanjem.
| Provjerite | Što tražiti | Zašto je to komercijalno važno |
|---|---|---|
| Vlastiti alat i tlačni lijev | Vlastita izrada kalupa i obrada komponenti od magnezija i aluminija | Promjene alata, revizije geometrije ploča i nabava rezervnih ploča ostaju pod kontrolom umjesto da ovise o trećoj strani |
| Lanac nabave premaza | Poznata marka premaza, navedena debljina u mikronima, dokumentiran proces stvrdnjavanja | Određuje učinak otpuštanja i realni životni vijek uređaja |
| In-line električno ispitivanje | Provjera visokog potpora, kontinuiteta uzemljenja i struje curenja na svakoj jedinici | Smanjuje rizik odbijanja pošiljke na odredišnoj carini ili maloprodajnoj kontroli kvalitete |
| Kalibracija termostata | Zabilježena temperatura ploče na zadanoj točki, s rasponom tolerancije | Dosljedno tamnjenje u proizvodnoj seriji i kroz godišnja doba |
| Pakiranje i testiranje na pad | Ispitivanje kartona u stilu ISTA, zaštita kutova, zadržavanje pribora | Površinska oštećenja i savijene šarke među najčešćim su jamstvenim zahtjevima |
| Politika rezervnih dijelova | Dostupnost ploča, termostata, gumba i nožica na određeno vrijeme | Štiti ugled marke nakon prodaje na tržištima s dugim vijekom trajanja proizvoda |
| Dokumentiran proces proizvodnje | Objavljeni postupci proizvodnje, ispitivanja i kontrole kvalitete | Daje kupcu nešto konkretno za reviziju umjesto verbalnog jamstva |
Posjeti mjestu važniji su ovdje nego u većini kategorija uređaja, jer su načini kvarova fizički. Zatražite da vidite područje tlačnog lijevanja, liniju za nanošenje premaza i ispitni stol na kraju linije. Pitajte kako dobavljač mjeri ravnost ploče i zatražite da vidite mjerač. Proizvođač sa stvarnom prodavaonicom alata odgovorit će na ova pitanja konkretnim brojevima; trgovačko poduzeće će odgovoriti općenito. Poduzeće proces proizvodnje i kontrole kvalitete je korisna referentna točka za to kako izgleda pravilno dokumentiran tijek proizvodnje, a vrijedi usporediti taj tijek s onim što promatrate na licu mjesta.
Za kupce koji naručuju velike količine, tri su komercijalna pitanja jednako važna kao i tehnička: koje je realno vrijeme isporuke za ponovnu narudžbu, koliko se uređaja proizvodi unutar tvrtke u odnosu na vanjski proizvođač i što se događa ako serija premaza ne prođe test slanog spreja ili adhezije. Dobavljači koji odgovore na sva tri bez oklijevanja obično su oni koji drže obećanja o isporuci tijekom vrhunca sezone.
Većina međunarodnih kupaca koji ulaze u ovu kategoriju ne žele postojeći model kataloga s novim logotipom. Oni žele stroj koji odgovara poziciji njihove robne marke, njihovom tržišnom standardu napona i utikača te identitetu njihovog pakiranja. To je OEM ili ODM razgovor i počinje mnogo prije umjetničkog djela.
U ODM aranžmanu proizvođač već posjeduje provjerene dizajne platformi i prilagođava ih. Promjene su obično ograničene na boju i završni sloj kućišta, dizajn ručke i gumba, izgled upravljačke ploče, konfiguraciju mjerača vremena ili zaslona, geometriju ploče unutar postojeće obitelji alata, napon i frekvenciju, vrstu utikača, duljinu kabela i pakiranje. Ovaj je put brži i jeftiniji jer se ne izrezuje novi kalup i odgovara robnim markama koje žele prijeći s odobrenja uzorka na prvu isporuku za nekoliko mjeseci.
Puni OEM program počinje s novim kalupom. To znači dulje razdoblje razvoja, ulaganje u alate i mnogo bliži inženjerski odnos. To također znači da kupac može kontrolirati dubinu ploče, uzorak mreže, arhitekturu šarki i položaj otvora za paru, što sve izravno oblikuje konačni vafel. Robne marke koje izrađuju prepoznatljiv proizvod ili stroj namijenjen za spajanje s vlastitim tijestom ili premiksom uglavnom idu tim putem.
Proizvođač koji također obrađuje magnezij-aluminijske kalupe i polukrute magnezij-aluminijske komponente može se brže kretati na reviziji ploče jer se alati i proizvodnja dijelova nalaze u istoj organizaciji. Za kupca to znači kraće cikluse ponavljanja tijekom razvoja i pouzdaniju opskrbu zamjenskim pločama nakon lansiranja. To je jedan od rijetkih atributa dobavljača koji poboljšava i razvojnu fazu i desetogodišnju fazu nakon prodaje.
Većina problema s nabavom u ovoj kategoriji je predvidljiva i gotovo nikad nije vidljiva u stupcu cijena. Sljedeći popis pokriva probleme koji generiraju većinu zahtjeva, povrata i storniranja.
Nijedan od ovih rizika ne zahtijeva egzotično inženjerstvo za sprječavanje. Oni zahtijevaju dobavljača s dokumentiranim procesom i kupca koji specificira mjerljive kriterije prihvaćanja umjesto da željeni rezultat opisuje pridjevima.
Način na koji se pekač za vafle čisti u servisu određuje koliko dugo će premaz trajati, a to zauzvrat odlučuje o ukupnom trošku posjedovanja. Pravila su jednostavna, ali se često zanemaruju u užurbanim kuhinjama.
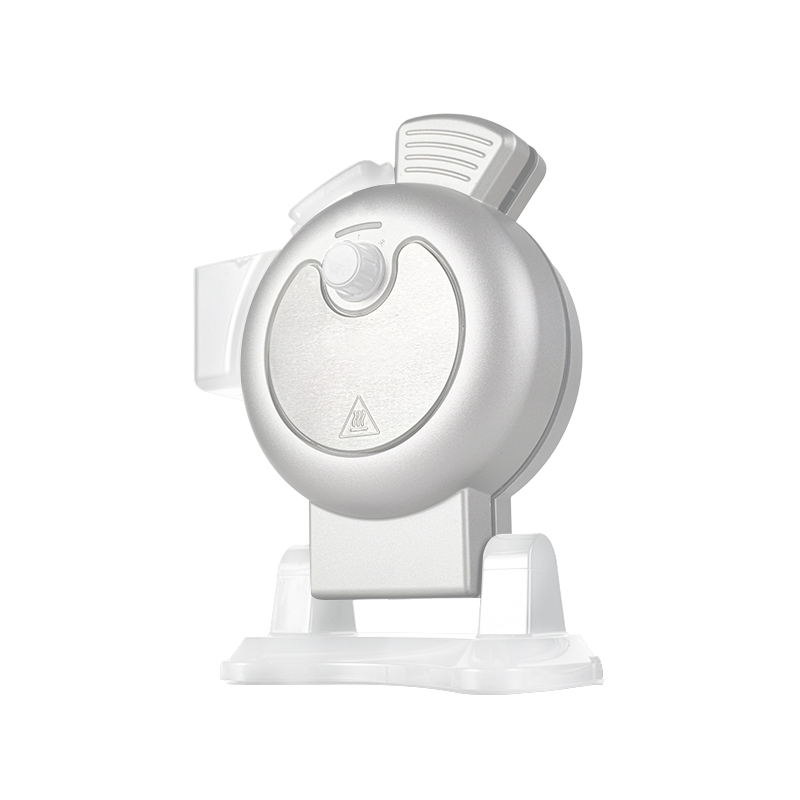 Višenamjenski pekač za vafle s uklonjivim pločama 1. Moderan i inovativan izgled, vertikalni i horizontalni dizajn strukture, različite funkcije. 2. 360 ° trodimenzionalno cikličko grijanje, ravnomjerno grijanje, bez e... Pogledajte proizvod →
Konstrukcija uklonjive ploče mijenja aritmetiku održavanja u komercijalnom okruženju. Umjesto povlačenja uređaja kada se premaz na kraju istroši, operater mijenja jednu ploču i održava kućište, upravljačku ploču i grijaće elemente u funkciji. Za marke koje podržavaju hotele ili lance kafića, ta razlika smanjuje i trošak jamstva i količinu vraćenih jedinica.
Za proizvodnju hrane za belgijske vafle u briselskom stilu, planirajte 16 mm do 18 mm. Proizvodi u stilu Liège obično imaju debljinu između 13 mm i 16 mm. Sve ispod 12 mm standardna je rešetka za vafle i neće proizvesti karakteristične visoke džepove ili kontrast teksture od hrskave do meke koju kupci povezuju s belgijskim vaflima.
Motorizirani rotirajući stolni stroj s dobrim povratom topline obično isporučuje 20 do 24 vafla na sat u ciklusu od 2,5 do 3 minute. Lagani stroj s fiksnom pločom može isporučiti samo 12 do 15 u istom razdoblju. Planiranje kapaciteta uvijek temeljite na četvrtom uzastopnom vaflu, a ne na prvom.
Za privatnu marku želite proizvođača, a ne veletrgovca. Proizvođač kontrolira izradu alata za ploče, nanošenje premaza i kalibraciju termostata, što su upravo varijable koje određuju hoće li proizvod vaše marke raditi dosljedno. Veletrgovac može brzo opskrbiti katalošku zalihu, ali obično ne može promijeniti geometriju ploče ili specifikaciju premaza.
Modeli s ručnim preokretom dovoljni su za otprilike 60 vafla dnevno, posebno ako osoblje prolazi odgovarajuću obuku. Povrh toga, rotirajući mehanizam uklanja pogreške operatera u vremenskom određivanju, smanjuje odbijene serije i skraćuje krivulju učenja za novo osoblje, što je važno u ugostiteljskim okruženjima s velikim fluktuacijama.
Zahtjevi se razlikuju ovisno o tržištu. Europska tržišta obično očekuju oznaku CE i usklađenost s primjenjivim direktivama o niskom naponu i elektromagnetskoj kompatibilnosti. Sjevernoamerički kupci općenito zahtijevaju UL ili ETL popis, a druge regije imaju vlastite sheme. Zatražite izvješća o ispitivanju koja pokrivaju točan model i varijantu napona koju kupujete, a ne generički certifikat za sličan proizvod.
Može, ali ne na istoj razini kvalitete. Lièeško tijesto s bisernim šećerom zahtijeva površinu ploče koja tolerira karamelizaciju, dok briselsko tijesto zahtijeva veću dubinu i brži povrat topline. Ako su oba proizvoda na vašem jelovniku, dva namjenska stroja obično daju bolju konzistentnost od jedne kompromisne jedinice.
Prilagođena ODM platforma može prijeći sa specifikacije na prvu isporuku unutar nekoliko mjeseci. Novi OEM kalup s prilagođenom geometrijom ploče, kućištem i upravljačkom pločom obično dodaje nekoliko mjeseci za izradu alata, uzorkovanje i provjeru valjanosti prije nego što počne masovna proizvodnja.
Minimalno, zamjenske ploče, termostati, gumbi, nožice i kabeli. Oni pokrivaju veliku većinu kvarova na terenu i dopuštaju distributeru da većinu problema s jamstvom riješi lokalno umjesto da šalje jedinice natrag preko granica.
Redoslijed koji radi najpouzdanije je sljedeći: prvo odlučite o stilu vafla, zatim postavite dubinu rešetke, materijal ploče i premaz, zatim odaberite format stroja koji odgovara očekivanoj dnevnoj količini i tek onda počnite prikupljati ponude. Kupci koji slijede taj redoslijed obično završe s manje modela, jednostavnijim popisima rezervnih dijelova i nižom ukupnom cijenom po posluženom vaflu. Kupci koji počinju s cijenom obično otkriju problem dubine rešetke nakon što je prvi kontejner već iskrcao.
Ako je vaš program negdje između prilagođene platforme i potpuno novog dizajna, najkorisniji sljedeći korak je da proizvođaču pošaljete kratku kratku informaciju o stilu vafla, očekivanoj dnevnoj količini, naponu i standardu utikača, ciljanim tržištima i zahtjevima za pakiranje. Ta jedna stranica informacija obično je dovoljna da se polje suzi na dvije ili tri održive konfiguracije i da se proizvede realistična ponuda s rokovima isporuke koji postoje.
Posvećeni proizvodnji kuhinjskih aparata koji su visoko prihvaćeni od strane kupaca
Pratite naše društvene medije kako biste saznali više o našim ažuriranjima


+86-13805815092

No. 11 Beihai Road, Xinqi Street, Beilun District, Ningbo City, Zhejiang Province, Kina


